Схема деталей стиральной машины — это самый быстрый способ объяснить, как работает стиральная машина, и самый медленный способ заказать нужный компонент. Техник открывает руководство по обслуживанию, находит в разобранном виде, смотрит на цифры и все равно держит коробку передач с правильным корпусом и неправильным выходным шлицем. Рисунок отлично справился со своей задачей. Проблема в том, что на схеме деталей стиральной машины указано положение, а не характеристики.
Это руководство написано для людей, которые работают с этими чертежами каждую неделю: ремонтные мастерские, дистрибьюторы послепродажного обслуживания, сотрудники по снабжению на заводах по сборке бытовой техники и инженеры, которым необходимо утвердить заменяемую деталь до того, как она попадет на производственную линию. В нем рассказывается о том, что на самом деле содержит диаграмма деталей, какие области прорисованы наименее подробно, как преобразовать этикетку в измеримую деталь и где в заказе на поставку находится реальный риск.
Мы создаем эти компоненты. Cixi Gaite Electric Co., Ltd., базирующаяся в Цыси, Нинбо, Чжэцзян, с 2002 года производит коробки передач для стиральных машин, редукторы, синхронизаторы, P-образные валы, узлы сцепления и приводные валы, поставляя как OEM-производственные линии, так и каналы послепродажного обслуживания. Этот фон формирует приведенный ниже совет, потому что большинство дорогостоящих ошибок, которые мы видим, начинаются с того, что диаграмма читается слишком буквально.
Схема деталей стиральной машины отвечает, где находится компонент. Он никогда не отвечает, подойдет ли компонент, который вы держите в руках, и отношение к нему как к списку покупок является наиболее распространенным источником неправильных заказов.
Что на самом деле показывает схема деталей стиральной машины
Под одним названием скрываются три рисунка, и смешивание их — пустая трата времени. В разобранном виде сборки детали разделяются по оси, поэтому вы можете видеть, как они складываются. Вид в разрезе или в разрезе делит машину пополам, чтобы вы могли видеть, что происходит внутри корпуса. Схема подключения показывает только электрические пути и ничего не говорит о механике. Когда покупатель говорит, что схема сбивает с толку, в девяти случаях из десяти он держит в руках схему и ищет механизм.
Разобранный чертеж организован по иерархии сборок, а не по функциям. В сервисной документации для машины с вертикальной загрузкой изделие обычно разделяется на узел верхней рамы, узел внутреннего бака, узел внешнего бака, весь узел и узел уплотнения. Такая структура полезна для фабрики, поскольку каждая группа строится и хранится отдельно. Для ремонтной мастерской это неудобно, ведь одна физическая неисправность может коснуться сразу трёх групп. Например, протекающее уплотнение бака относится к узлу внешнего бака на чертеже, но деталь, вызвавшая утечку, может находиться во внутреннем узле бака, и повреждение водой проявляется в узле привода.
Этикетки также соответствуют расположению платформы машины. Вдоль верхней рамы обычно расположены ручка крышки, контейнер для стирального порошка, входное отверстие для кондиционера, устройство для мойки туманом или переливное устройство, фильтрующий мешок и панель управления. Эти имена являются описательными, а не стандартизированными. Два производителя могут использовать три разных названия для одной и той же петли крышки, и ни один из них не является неправильным.
Индексные числа добавляют еще одну путаницу. В большинстве руководств нумерация начинается заново внутри каждой сборки, и в редакции изменяется индексный номер без изменения чертежа. Таким образом, один и тот же номер детали может встречаться под двумя разными порядковыми номерами в двух изданиях одного и того же руководства. Если вы создаете таблицу перекрестных ссылок для каталога послепродажного обслуживания, всегда работайте по столбцу номера детали, а не по индексу.
Прочтите чертеж конструкции и список деталей для идентификации, затем подтвердите соответствие размерами, поскольку индексные номера являются наименее надежной информацией на странице.
Группы сборки стоят почти за каждой диаграммой
Как только вы узнаете группы, большинство руководств разных брендов станут похожими. Названия меняются, макет нет.
- Верхняя рамка и контрольная группа. Крышка, петли, дозаторы моющего средства и кондиционера, фильтр-мешок, панель управления, таймер или электронная плата, а также расположенные на ней ручки или мембранные переключатели.
- Внутренний бак или группа барабанов. Вращающаяся корзина, пульсатор на машине с вертикальной загрузкой, балансировочное кольцо, крестовина или ступица, соединяющая корзину с валом, а также сам вал в некоторых конструкциях.
- Внешняя группа ванн. Стационарный бак, корпус подшипника, уплотнение бака, подвесные тяги или амортизаторы, а также шланги, соединяющие его с насосом.
- Группа привода. Двигатель, шкив, ременная или прямая муфта, коробка передач или редуктор, узел сцепления, тормоз, синхронизатор и приводной вал, передающий крутящий момент на корзину или пульсатор.
- Группа водопровода и канализации. Впускной клапан, подающий шланг, сливной насос, сливной шланг, ворсовый фильтр и переключатель слива, который определяет, куда пойдет вода.
- Шкаф и упаковочная группа. Панели, ножки, звукоизоляция, картон, пенопластовые блоки и сумка для аксессуаров.
Каждое сообщение о сбое в конечном итоге попадает в группу приводов, потому что это единственная группа, где небольшая размерная ошибка превращается в большую функциональную проблему. Дверной уплотнитель, отступивший на два миллиметра, немного подтекает. Редуктор с неправильным передаточным числом или неправильным выходным шлицем либо отказывается собираться, либо разрушается за несколько десятков циклов.
Шесть сборочных групп охватывают почти все схемы стиральных машин, а в группе приводов одной схемы никогда не бывает достаточно, чтобы с уверенностью разместить заказ.
Чтение раздела «Драйв» без догадок
В разделе привода большинство рисунков перестают быть полезными. На машине с вертикальной загрузкой в разобранном виде обычно показаны двигатель, ремень, большой корпус и выходной вал, который исчезает за баком. Все внутри этого корпуса оставлено в списке деталей: количество ступеней передачи, передаточное число, тормозной механизм и синхронизирующий привод. Это осуществимо для заводского техника, который уже знает платформу, и сложно для всех остальных.
Цепочку движения стоит запомнить, потому что она подсказывает вам, что измерять. Мотор вращается. Ремень или прямая муфта передает это вращение на коробку передач или редуктор. Редуктор преобразует одно быстрое вращение в два полезных режима: медленное колебание для стирки и однонаправленное движение на более высокой скорости для отжима. Сцепление или тормоз в сборе решают, какой из этих двух получит барабан, а синхронизатор координирует время, чтобы тормоз отпускался только после того, как канал слива откроется и уровень воды упадет.
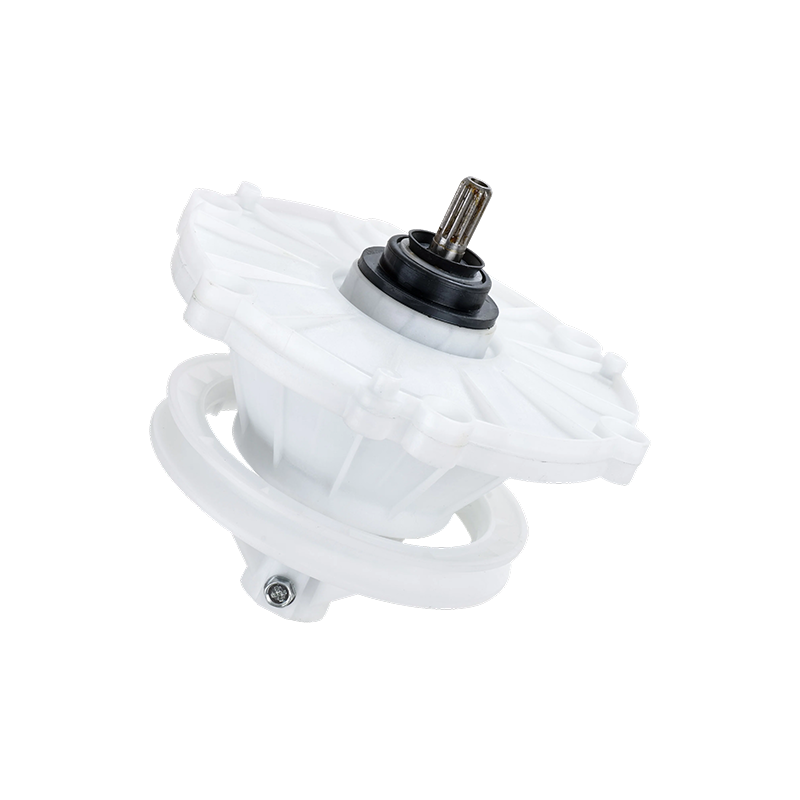
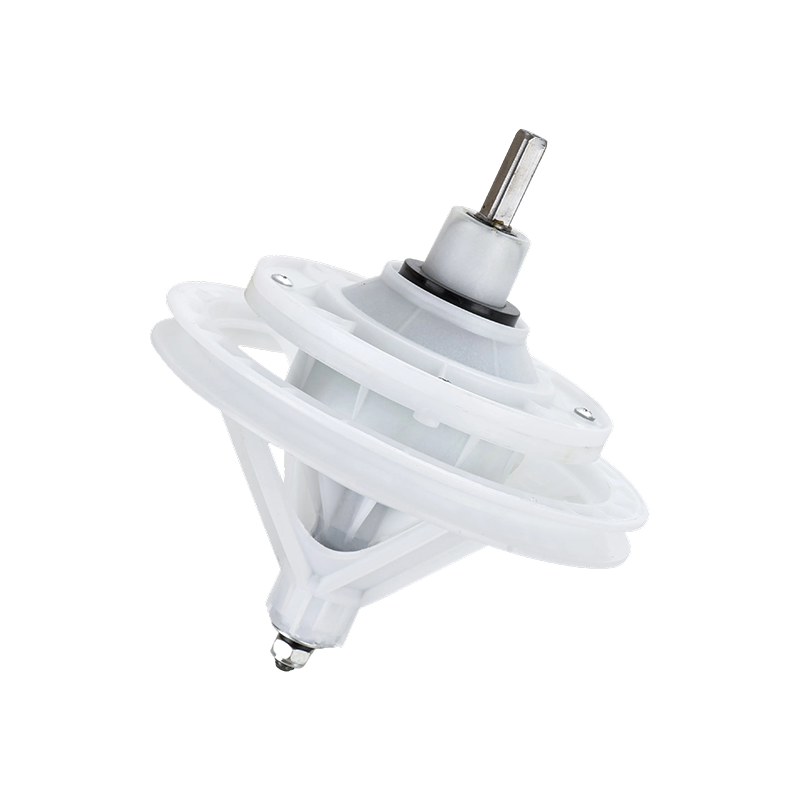
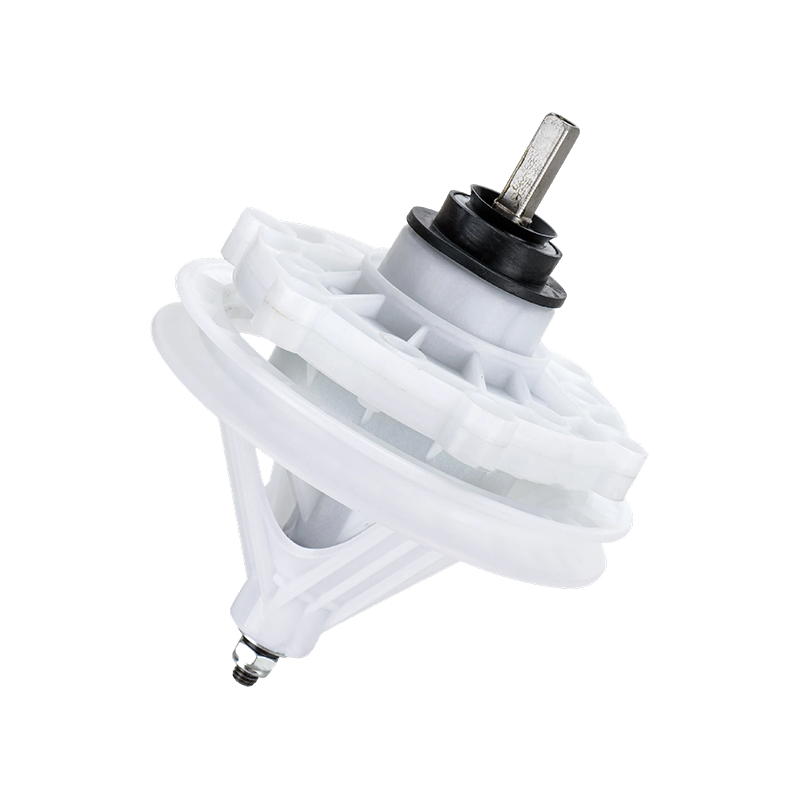
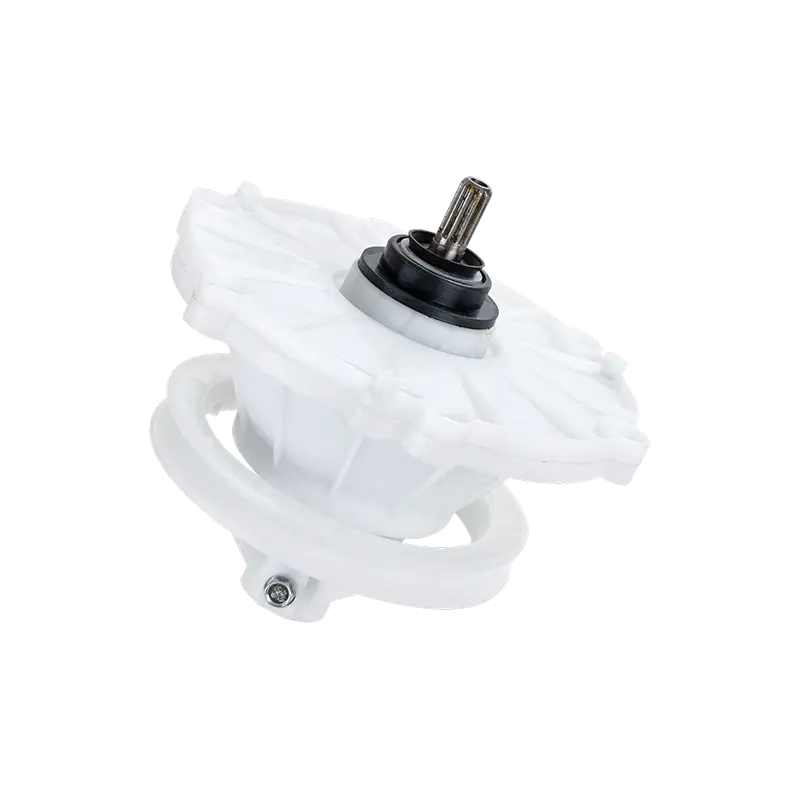 Производитель коробки передач для стиральной машины Редуктор для стиральной машины с двумя баками Посмотреть продукт →
Эта последовательность объясняет, почему возвращается так много запасных коробок передач. Если болты корпуса совпадают и диаметр вала совпадает, деталь устанавливается. Он выходит из строя только позже, когда машина либо не может набрать скорость вращения, либо тормоз не держится. Оба симптома указывают на внутренние различия, которых нет ни на одном рисунке.
Конструкции с ременным приводом, прямым приводом и высоким крутящим моментом
Редуктор с ременным приводом живет с боковой нагрузкой. Натяжение ремня тянет входной вал в сторону, поэтому выбор подшипников и жесткость корпуса имеют большее значение, чем на агрегате с прямым приводом. Редуктор с прямым приводом обеспечивает более высокий крутящий момент при более низкой скорости и обычно работает с более жесткими требованиями к соосности между двигателем и зубчатой передачей. Трансмиссии с высоким крутящим моментом находятся в тяжелом положении: большие баки, более высокие нагрузки на мокрую поверхность и большая потребность в постоянном люфте и смазке.
Для покупателя практическая разница проявляется в контрольном списке измерений. Агрегаты с прямым приводом обычно определяются схемой крепления, геометрией шлицев и передаточным числом. У агрегатов с ременным приводом увеличен диаметр шкива, профиль канавки ремня и шпоночная канавка входного вала. Узлы с высоким крутящим моментом увеличивают класс подшипника и характеристики смазки. Прежде чем сравнивать цены, спросите, какие из них поставщик может документально подтвердить.
Что измерить перед заказом
- Диаметр выходного вала и общая длина измеряются штангенциркулем, а не линейкой.
- Количество шлицев, большой диаметр шлицев и наличие или отсутствие шпоночного паза.
- Расположение крепежных болтов, включая расстояние между отверстиями и размер резьбы.
- Направление вращения выхода при нормальном приводе подтверждается на машине, а не на чертеже.
- Передаточное число или количество входных витков, необходимое для одного выходного оборота.
- Ширина тормозной ленты и диаметр барабана, если сцепление встроено в корпус.
- Размер отверстия под уплотнение и состояние поверхности вала, по которой работает уплотнение.
Измерения каждый раз превосходят чертежи: коробка передач, которая подходит механически, все равно может функционально выйти из строя, если передаточное число, тормоз или направление вращения не соответствуют исходной платформе.
P-вал и вал пульсатора: маленькая деталь, которая останавливает машину в холодном состоянии
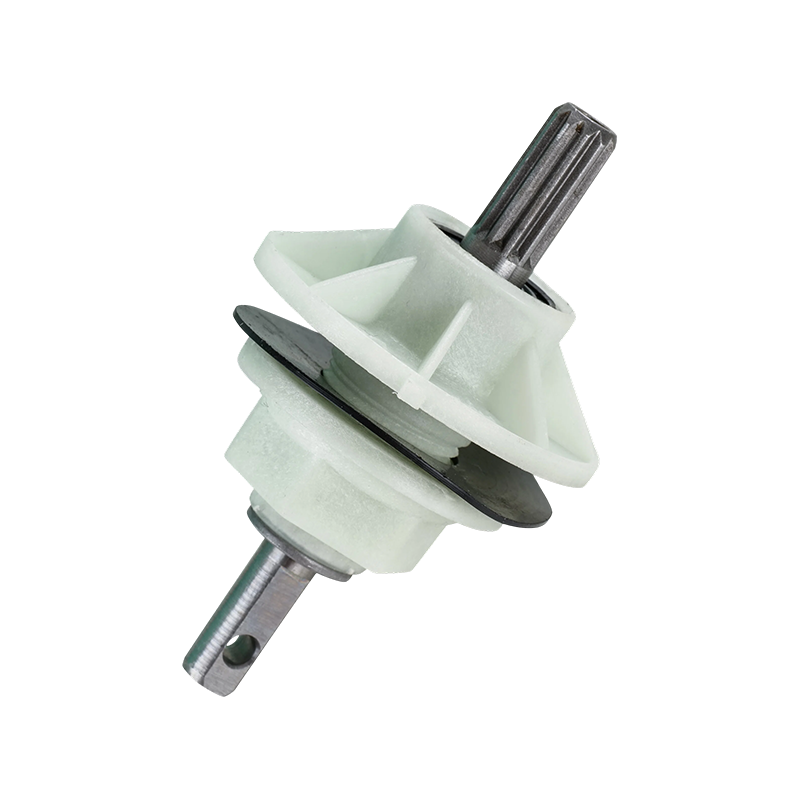
P-вал, также называемый валом пульсатора, передает крутящий момент от выхода коробки передач вверх через ванну к пульсатору. Это короткая деталь на чертеже и важная деталь на практике, поскольку она проходит через уплотнение бака и, следовательно, находится в самой влажной и наиболее загрязненной части машины. Остатки моющего средства, ворс и жесткая вода воздействуют на одни и те же поверхности.
На схеме вал, уплотнение и пульсатор показаны в виде отдельных пузырьков. Он не покажет вам глубину закалки на шлице, толщину покрытия на шейке уплотнения, прямолинейность или качество поверхности, которое определяет срок службы манжетного уплотнения. Именно эти детали решают, прослужит ли вал пять лет или пять месяцев, и это именно те детали, которые недорогой поставщик удаляет в первую очередь.
Когда машина перестает перемешивать, но все еще сливает воду и вращается, или когда после перемешивания под баком появляется вода, узел P-вала является одним из первых мест, которые необходимо проверить. Типичными признаками являются закругленная рейка, полированная или рифленая шейка уплотнения, а также пятна ржавчины в месте входа вала в ванну. После того, как на шейке уплотнения имеются канавки, замена только уплотнения редко удается, поскольку новая кромка не может прилегать к изношенной поверхности.
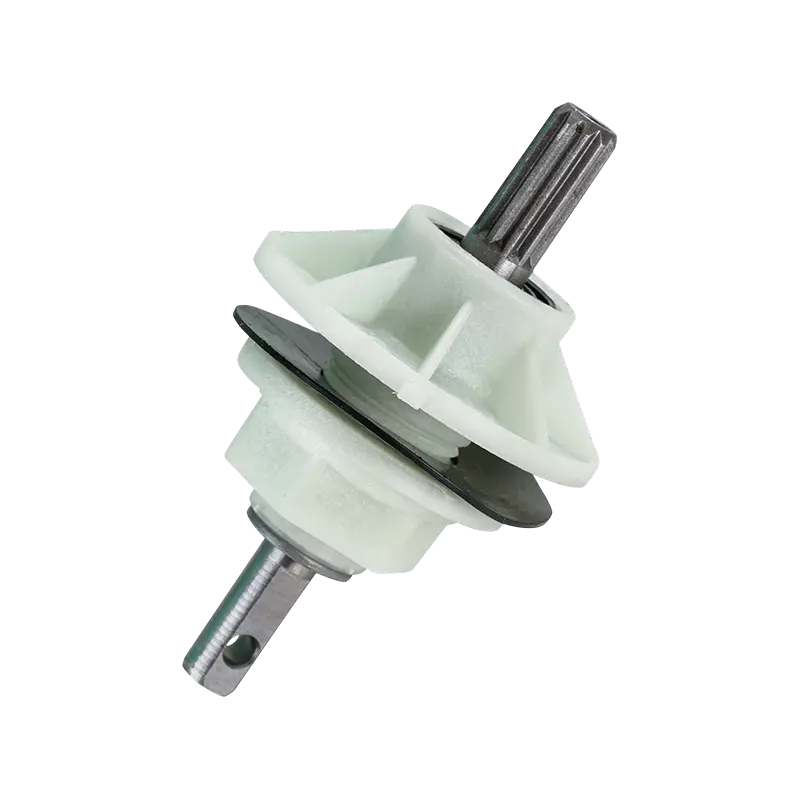 Производитель стиральных машин P-вала Полуавтоматическая коробка передач для стиральной машины с двумя баками Посмотреть продукт →
Хорошая практика для ремонтных мастерских — рассматривать вал и уплотнение как один элемент обслуживания. Для дистрибьюторов, создающих каталог, полезный набор спецификаций невелик: диаметр вала, профиль шлица, общая длина, размер резьбы вверху, а также материал и термическая обработка, использованные на шлице. Производитель деталей для стиральных машин, который контролирует собственную термообработку, обычно может документировать эти моменты, тогда как торговая компания, перепродающая смешанный товар, часто не может этого сделать.
Вал и уплотнение связаны друг с другом: замена изношенного приводного вала без замены уплотнения бака или наоборот — одна из наиболее предсказуемых моделей повторных отказов при ремонте стиральных машин.
Стиральные машины с двойным баком и полуавтоматические стиральные машины имеют другую схему.
Твин-бак и полуавтоматические машины построены по более простой архитектуре, и их схемы выглядят по-разному. Имеются две ванны вместо одной, два таймера или комбинированный таймер, ручной или моторизованный переключатель слива, а также редуктор мойки, который производит колебательное движение, в то время как отдельная система отжима обеспечивает отжим. Узел сцепления и синхронизатор, которые доминируют на рисунке автоматической шайбы, могут отсутствовать, комбинироваться по-другому или быть заменены простым подпружиненным тормозом.
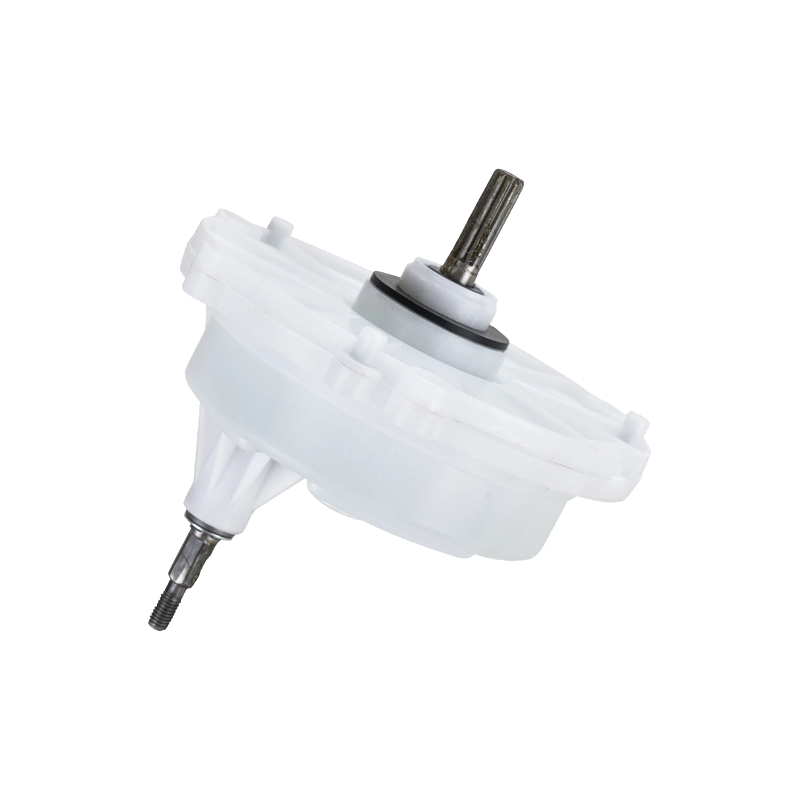
Редуктор стиральной машины на машине с двумя баками обычно имеет ременный привод и работает под постоянной реверсивной нагрузкой. Характер ее износа отличается от автоматической коробки передач, которая при вращении большую часть срока службы проводит в одном направлении. Реверсивное напряжение имеет тенденцию проявляться в червячном или зубчатом зацеплении, в седлах подшипников и на выходном валу, где соединяется пульсатор. Именно поэтому двухбаберная коробка передач, которая еще крутится вручную, уже под нагрузкой может шуметь.
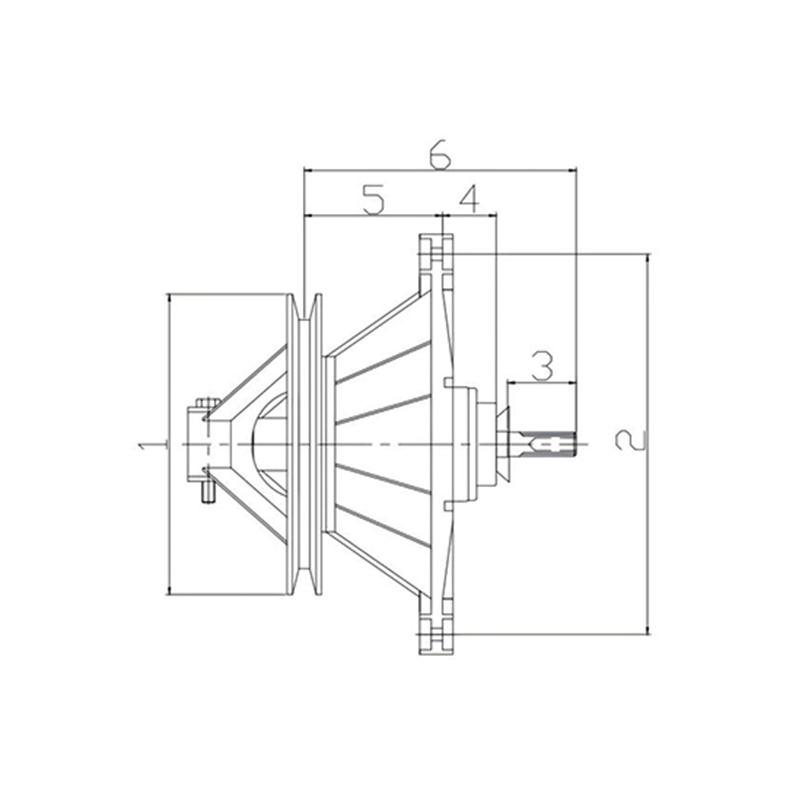 Редуктор для стиральной машины с двумя баками Редуктор для стиральных машин с двойным баком — это основное силовое устройство полуавтоматических двухцилиндровых стиральных машин, отвечающее за преобразование высокоскоростного вращения барабана. Посмотреть продукт →
Для покупателей, обслуживающих рынки, где машины с двумя баками по-прежнему занимают значительную долю, список практических характеристик включает в себя емкость бака, тип канавки ремня, диаметр шкива, длину выходного вала и площадь опорного фланца. Стоит отметить, что в каталогах полуавтоматические коробки передач фигурируют под несколькими названиями, в том числе КПП и трансмиссия, причем разница в названиях не всегда указывает на конструктивную разницу.
Почему чертежи переходников часто бывают неполными
Полуавтоматические редукторы часто изображаются в виде контура с одним выходным валом, поскольку ответственность за внутренние компоненты считается ответственностью поставщика. Это придает больший вес собственным чертежам поставщика и отчетам о первых статьях. Если вы ищете запасные переходники для ремонта, попросите чертеж с размерами, а не просто фотографию. По фотографии не скажешь ни люфта, ни передаточного числа, ни выточен ли корпус из чугуна, ни штампован из листовой стали.
На машинах с двойным баком и полуавтоматах схема является лишь отправной точкой, поэтому передаточное число редуктора, геометрия шкива и монтажный фланец должны быть взяты из собственной документации поставщика.
Синхронизаторы, узлы сцепления и приводные валы
Эти три детали сгруппированы вместе, поскольку все они управляют переключением, а переключающие детали чаще всего ошибочно диагностируются на схеме деталей.
Синхронизатор в стиральной машине — это механизм, который изменяет ход привода, чтобы один двигатель мог выполнять две совершенно разные работы. Во время стирки привод колеблется, а тормоз удерживает корзину неподвижно. Во время вращения тормоз отпускается и привод вращается в одну сторону. Если синхронизатор не переключается четко, частыми симптомами являются слегка вращающаяся корзина во время стирки, отжим, который слишком долго достигает скорости, или громкий механический шум в момент перехода.
Узел сцепления содержит тормозную ленту, пружину, рычаг и ступицу, которые освобождают и удерживают корзину. Тормозные ленты изнашиваются постепенно, и первым признаком обычно является начало вращения, которое становится более резким в течение нескольких недель, а не внезапный отказ. Когда на схеме сцепление показано как единый узел, техники иногда пытаются заменить только ленту. На некоторых платформах это работает; в других ступица и пружина подбираются в комплекте, а частичная замена сокращает следующий интервал технического обслуживания.
Приводной вал соединяет выход коробки передач с тем, что оно должно вращать. Его спецификация геометрическая: количество шлицев, класс посадки шлицев, длина, диаметр, материал и термическая обработка несущих секций. Два вала могут выглядеть на чертеже одинаково и различаться по твердости, что влияет на износ шлица при реверсивной нагрузке.
Поскольку эти части взаимодействуют, устраняйте неполадки по порядку. Убедитесь, что дренажный путь работает. Подтвердите отпускание тормоза. Убедитесь, что синхронизатор проходит полный ход. Только после этого решите, какую деталь заменить. Дистрибьютор, который понимает эту последовательность, может значительно снизить возвраты, поскольку возврат синхронизатора часто является проблемой тормозов, о которой сообщает симптом, а не причина.
Синхронизаторы, узлы сцепления и приводные валы выходят из строя как единая система, поэтому диагностику следует проводить в последовательности слив, тормоз, переключатель, вал, а не начинать с той детали, которая выглядит изношенной.
Где концентрируется спрос на замену
Не все детали на диаграмме изнашиваются с одинаковой скоростью, и знание того, где концентрируется спрос, помогает дистрибьютору планировать запасы, а ремонтной мастерской решать, что оставить на полке. На приведенной ниже диаграмме показано иллюстративное распределение запросов на замену послепродажного обслуживания по группам компонентов, основанное на закономерностях, которые мы наблюдаем по каналам ремонта и торговли, а не на опубликованных рыночных данных.
Показательная доля запросов на замену послепродажного обслуживания по группам компонентов
Коробка передач и редуктор в сборе 24 Детали P-вала и вала пульсатора 21 Сцепление в сборе и тормоза 17 Синхронизаторы и переключающие механизмы 14 Уплотнения, подшипники и мелкая фурнитура 12 Дистрибутив поддерживает простое решение о хранении. На детали трансмиссии приходится большая часть запросов, что соответствует тому факту, что они несут наибольшую механическую нагрузку и находятся ближе всего к воде и моющим средствам. Уплотнения и подшипники недороги, но они появляются почти при каждом ремонте, поэтому никогда не следует относиться к ним как к второстепенной мысли.
Для поставщика запчастей для стиральных машин, обслуживающего ремонтные сети, практический урок состоит в том, чтобы обеспечить широкий охват коробки передач и P-вала и глубокий охват уплотнений. Для оптового торговца, покупающего в больших объемах, та же диаграмма свидетельствует в пользу консолидации трансмиссий от производителя, который также производит синхронизаторы и приводные валы, поскольку единый утвержденный источник снижает риск попадания неподходящих узлов к одному и тому же покупателю.
Это также объясняет, почему использование смешанных источников рискованно. Когда коробка передач поставляется от одного производителя, а синхронизатор — от другого, небольшие различия в ходе хода или усилии пружины могут привести к тому, что машина будет работать на стенде и выйдет из строя при первом же цикле вращения.
Компоненты трансмиссии вызывают наибольший спрос на замену, поэтому на складе имеются коробки передач, карданные валы и детали сцепления, а уплотнения и подшипники считаются обязательными сопутствующими товарами.
От метки схемы к заказной детали
В таблице ниже общие метки диаграмм преобразуются в то, что они обычно означают и что необходимо проверить перед размещением заказа. Оно написано для человека, держащего в руках инструкцию и телефон одновременно.
Таблица 1. Соответствие этикеток на схемах проверяемым спецификациям деталей для компонентов трансмиссии стиральной машины. | Метка диаграммы | Что это обычно означает | Что проверить перед заказом |
| Коробка передач или трансмиссия | Корпус, содержащий редукторы и часто тормозной механизм. | Передаточное число, выходной шлиец, схема крепления, направление вращения, тип тормоза |
| Редуктор | Редуктор, используемый на полуавтоматических платформах или платформах с двумя баками. | Диаметр шкива, профиль ремня, длина выходного вала, площадь контакта с фланцем |
| Вал пульсатора или P-вал | Вал передает крутящий момент от выхода редуктора к пульсатору | Диаметр вала, профиль шлица, длина, состояние шейки уплотнения, термообработка |
| Синхронизатор | Механизм переключения привода между путями стирки и отжима. | Расстояние перемещения, сила пружины, тип разъема, встроенный или отдельный корпус |
| Сцепление в сборе | Тормозная лента, ступица, пружина и рычаг, освобождающие корзину для вращения. | Диаметр тормозного барабана, ширина ленты, шлицы ступицы, номинал пружины |
| Приводной вал | Вал, несущий крутящий момент между двумя вращающимися элементами | Количество шлицев и класс посадки, общая длина, твердость, размеры шпоночных пазов |
| Пульсатор | Вращающаяся пластина внутри корзины для стирки машины с вертикальной загрузкой. | Диаметр, профиль центрального отверстия, геометрия лопасти, резьба крепежного винта |
| Уплотнение бака и комплект подшипников | Комплект уплотнений и опор в месте прохождения вала через внешнюю ванну | Диаметр отверстия, тип уплотнительной кромки, класс подшипника, совместимость смазки |
Такая короткая таблица более полезна, чем длинная, потому что в третьем столбце указаны выигранные или проигранные заказы. Любой может скопировать номер детали. Покупатель, который перед оплатой запрашивает соотношение и профиль сплайна, обычно избегает обратной отправки.
Каждая строка в этой таблице заканчивается одинаково: метка идентифицирует семейство детали, но только измеримая спецификация подтверждает деталь.
Допуски и детали, которые отсутствуют в чертеже
Технические чертежи, поставляемые с бытовой техникой, являются служебными, а не производственными чертежами. Они предназначены для того, чтобы помочь технику идентифицировать деталь, а не помочь поставщику изготовить ее. Это различие объясняет, почему так много запасных частей выглядят хорошо и ведут себя плохо.
Начнем с люфта шестерни. Слишком много, и коробка будет шуметь при реверсивной нагрузке. Слишком мало, и после длительного использования он перегревается и заедает. Ни одна крайность не видна в разобранном виде. Затем учтите соосность между входным и выходным отверстиями, которая определяет вибрацию и срок службы уплотнения. Затем осуществляется обработка поверхности шейки уплотнения, которая определяет, прослужит ли манжетное уплотнение один год или пять. Затем смазка: тип смазки, количество заливки и температурный диапазон. Поставщик, который заменяет смазку для снижения затрат, может произвести коробку передач, которая выдержит стендовые испытания и выйдет из строя в горячей прачечной.
Твердость – тихая. Два карданных вала могут быть изготовлены по одному и тому же чертежу и в значительной степени различаться по твердости шлицов. Более мягкий вал идеально устанавливается и скругляет шлицы под реверсивной нагрузкой в течение нескольких месяцев. Вот почему проверка первой детали имеет большее значение для деталей трансмиссии, чем для любого другого компонента стиральной машины.
Для покупателей короткий практический контрольный список работает лучше, чем длинная спецификация:
- Запросите передаточное число в письменной форме, а не просто ссылку на модель.
- Попросите чертеж схемы крепления с размерами.
- Спросите, какой материал и термическая обработка используются на несущих поверхностях.
- Запросите характеристики смазки и диапазон рабочих температур.
- Спросите, отшлифована или повернута шейка уплотнения.
- Попросите образец, прежде чем переходить к объему.
Люфт, концентричность, качество поверхности, смазка и твердость никогда не фигурируют в сервисной схеме, однако они определяют, проживет ли замененная трансмиссия свой первый год.
OEM, ODM и вторичный рынок: три способа прочтения одного и того же чертежа
Одна и та же диаграмма используется по-разному в зависимости от того, кто покупает.
OEM-покупатель работает по имеющемуся у него чертежу. Поставщик должен соответствовать чертежу, предоставить первые образцы изделия и провести контроль процесса, чтобы десять тысяч единиц соответствовали единице первой. В этой модели чертеж является контрактом, и инженерная группа покупателя уже знает допуски. Риск заключается в дрейфе поставщиков в течение длительного производственного цикла.
Покупатель ODM начинает с уже существующей платформы и требует адаптации: другой монтажный фланец, более длинный вал, измененное передаточное число, другой разъем. Здесь рисунок является отправной точкой, а не контрактом. Ценность зависит от опыта проектирования и производства поставщика, поскольку покупатель покупает время разработки не меньше, чем детали. Для производителя запчастей для стиральных машин, имеющего собственные инструменты и зуборезные мощности, это наиболее естественный способ сотрудничества, и именно здесь заводу, который собирает только из покупных подкомпонентов, приходится нелегко.
У покупателя вторичного рынка обычно вообще нет чертежа, только машина и симптом. Работа превращается в перекрестные ссылки: идентификация платформы, сопоставление семейства трансмиссий и подтверждение выходной геометрии. Это самый сложный из трех вариантов, поскольку покупатель зачастую не может все измерить на месте и должен полагаться на точность каталога поставщика.
Для дистрибьюторов и оптовиков, обслуживающих ремонтные сети, распространен смешанный подход. Они массово закупают запасные компоненты OEM-класса для быстро развивающихся платформ и поставляют ODM-адаптации для старых моделей, которые все еще находятся в эксплуатации. Оба маршрута нуждаются в одной и той же основе: поставщике, который может предоставить чертеж с размерами по запросу и придерживаться его при поставке.
Покупатели OEM покупают соответствие, покупатели ODM покупают адаптацию, а покупатели вторичного рынка покупают идентификацию, а поставщик, которого стоит сохранить, может обслуживать все три на одной производственной базе.
Как процесс поставщика снижает риск диаграммы
Как только вы признаете, что диаграмма не может отражать всю спецификацию, процесс поставщика становится частью вашего контроля рисков. Три вещи имеют наибольшее значение: контролирует ли производитель критически важные процессы внутри компании, сертифицирована ли система качества и подлежит ли проверке, а также есть ли у компании опыт поставок как на производственные линии, так и на послепродажный рынок.
Компания Cixi Gaite Electric Co., Ltd. была основана в 2002 году в городе Хэнхэ, Цыси, Нинбо, и с тех пор занимается производством компонентов трансмиссии стиральных машин. Ассортимент продукции включает коробки передач и коробки передач, зубчатые редукторы, синхронизаторы, P-валы и компоненты вала пульсатора, узлы сцепления и приводные валы, причем для основных семейств продукции доступны как OEM, так и ODM-маршруты. Компания заявляет, что располагает производственной базой площадью около 10 000 квадратных метров и имеет сертификаты ISO 9001 и ISO 14001, а продукция производится в соответствии с требованиями RoHS.
Вертикальный контроль – это практическая часть этого. Когда нарезание зубьев, термообработка, шлифование валов и сборка выполняются на одном заводе, цепочка допусков остается короткой, и отчет в первой статье отражает процесс, который фактически будет выполняться на производстве. Когда эти этапы передаются на аутсорсинг нескольким поставщикам, чертеж все равно может быть выполнен на бумаге, в то время как поставляемые детали перемещаются между партиями.
Послужной список также имеет значение в группе приводов. Долгосрочное сотрудничество с крупными производителями бытовой техники, включая партнерские отношения, установленные в 2012, 2013 и 2021 годах, указывает на то, что завод прошел процессы квалификации поставщиков, которые используют эти клиенты, которые обычно охватывают возможности процесса, входной контроль и системы корректирующих действий. Для дистрибьютора эта история является разумным показателем последовательности, хотя она никогда не заменяет ваше собственное одобрение образца.
Реальная процедура утверждения новой детали трансмиссии выглядит следующим образом: отправьте данные машины и фотографии, получите чертеж с размерами и подтверждение передаточного числа, закажите один образец, установите и запустите полный цикл испытаний, включая вращение, а затем выпустите объем. Это добавляет две или три недели и устраняет большую часть риска возврата.
Собственный контроль нарезания зубьев, термообработки и шлифования валов в сочетании с сертифицированными системами качества — это то, что обеспечивает стабильность сменной трансмиссии от первого образца до десятитысячной единицы.
Распространенные ошибки при работе со схемой деталей
Большинство из них появляются в первые пять минут разговора о поиске поставщиков, и у каждого есть простая контрмера.
- Рассматривать соответствие формы как соответствие. Две коробки передач могут выглядеть одинаково сверху и отличаться выходным шлицем или передаточным числом.
- Заказ по фотографии. Фотография не может показать люфт, твердость или смазку.
- Игнорирование направления вращения. Трансмиссия, которая вращается в неправильном направлении, все равно может включиться, а затем вращать корзину в обратном направлении.
- Пропуск проверки соотношения. Другое соотношение меняет качество стирки и может привести к перегрузке двигателя.
- Смешение индексных номеров с номерами деталей. Индексные номера сбрасываются для каждой сборки и изменяются при каждой редакции руководства.
- Замена вала без уплотнения. Рифленая шейка уплотнения разрушает новую губу за несколько недель.
- Предположим, что одна диаграмма охватывает все годы производства. Платформы пересматриваются потихоньку, а чертежа зачастую нет.
- Покупка самой дешевой трансмиссии для большегрузной платформы. Машины с высоким крутящим моментом наказывают некачественные подшипники и корпуса.
- Не прошу чертеж с размерами. Если поставщик не может поставить деталь, он также не может контролировать эту деталь.
За этим списком стоит закономерность. Любая ошибка возникает из-за того, что инструмент идентификации рассматривается как инструмент спецификации. Диаграмма отлично показывает, какая часть вышла из строя и где она находится. Умалчивается о цифрах, которые решают, продлится ли замена.
Девять из десяти ошибок при поиске происходят из-за использования диаграммы в качестве спецификации, поэтому рассматривайте каждый заказ сначала как измерение, а затем как поиск по каталогу.
Часто задаваемые вопросы
Как прочитать схему деталей стиральной машины, если номера на этикетках отсутствуют?
Работайте с группами сборок, а не с числами. Определите группы верхней рамы, внутреннего бака, внешнего бака, привода и сантехники, а затем найдите неисправный компонент в группе по функции. Как только вы узнаете функцию, семейство деталей станет очевидным, и поставщик обычно может сопоставить его с помощью измерений и фотографий машины.
Что самое важное проверить на схеме деталей стиральной машины?
Точки интерфейса, а не сама деталь. Проверьте, как деталь крепится, как она соединяется с валом или шкивом и в каком направлении вращается. Эти три детали вызывают больше отказов, чем внутренний износ, и именно эти детали на чертеже показаны наименее четко.
Как определить карданный вал по схеме?
Найдите вал, который проходит от выхода коробки передач через внешний бак к пульсатору машины с вертикальной загрузкой. На рисунке это обычно короткая вертикальная часть, расположенная между уплотнением и пульсатором. Подтвердите это, измерив диаметр вала, профиль шлица и общую длину.
Могу ли я заменить коробку передач стиральной машины, не совпав с точным номером модели?
Иногда, если схема крепления, передаточное число, выходной шлиец и тип тормоза совпадают. Номера моделей — это ярлык, а не гарантия. Трансмиссия, соответствующая платформе, но отличающаяся передаточным числом, будет устанавливаться, а затем некорректно вести себя под нагрузкой.
Почему моя сменная коробка передач подходит, но все равно издает шум?
Шум после правильной посадки обычно указывает на люфт, класс подшипника или разницу в смазке, а не на геометрию. Причиной также может быть изношенный синхронизатор или тормозная лента, которую не заменили одновременно. Провести полный цикл машины перед установкой невозможно, поэтому следующий лучший шаг — сравнить замененный блок со снятым на предмет люфта вала и ощущения вращения.
Чем отличается редуктор от шестеренчатого редуктора на шайбе?
Условия пересекаются. Под коробкой передач обычно понимается весь корпус, содержащий шестерни и часто тормозной механизм, тогда как под редуктором обычно понимается сам редуктор, особенно на полуавтоматических платформах и платформах с двумя баками. В каталогах два названия иногда используются для одного и того же узла, поэтому всегда проверяйте по образцу монтажа, а не по названию.
Используют ли схемы деталей стиральных машин одну и ту же нумерацию в разные годы производства?
Редко. Нумерация возобновляется внутри сборок и меняется с изменениями, поэтому одна и та же физическая деталь может иметь другой индексный номер в более позднем руководстве. Создавайте перекрестные ссылки на основе номеров деталей и измеренных размеров, а не на индексных кружках.
Что ремонтная мастерская должна спросить у поставщика запчастей для стиральных машин перед заказом?
Запросите передаточное число, чертеж с размерами, расположение болтов крепления, профиль выходного шлица и материал, используемый на несущих поверхностях. Поставщик, который быстро отвечает на эти вопросы, обычно работает с собственными производственными данными, а не с каталогом торговых посредников.
Стоит ли покупать запасные части OEM-класса вместо самого дешевого варианта?
Для компонентов трансмиссии обычно да. Разница в цене между коробкой передач начального уровня и коробкой передач, изготовленной с учетом производственных допусков, невелика по сравнению с трудозатратами на второй ремонт. Для деталей, которые выдерживают большую нагрузку и находятся рядом с водой, самый дешевый вариант имеет тенденцию переносить затраты с цены детали на вызов сервисного центра.
Сколько запасных частей должен иметь дистрибьютор для одной стиральной платформы?
Начните с характера износа, а не со списка деталей. Коробка передач или редуктор, карданный вал и комплект уплотнений, узел сцепления и синхронизатор позволяют выполнять большинство ремонтных работ на одной платформе. Дальнейшее расширение зависит от того, сколько машин этой платформы все еще находится в эксплуатации в вашем регионе.
Ко всем вопросам применяется одно и то же правило: определите по функции, подтвердите измерением и только потом размещайте заказ.
Куда отправить диаграмму, которую вы не можете идентифицировать
Некоторые чертежи просто невозможно решить с помощью одного только руководства, особенно на старых платформах, где несколько ревизий используют один корпус. В таких случаях самый быстрый путь — это фотография таблички с техническими данными машины, фотография неисправной детали с двух ракурсов и измерения, перечисленные ранее. Благодаря этим трем входам большинство частей трансмиссии можно согласовать за один обмен.
Быстрые ссылки для покупателей и ремонтных мастерских
Сохраните снятые детали. Изношенная коробка передач по-прежнему многое говорит поставщику о передаточном отношении, типе тормоза и геометрии выходного вала, и зачастую легче измерить неисправную деталь, чем измерить место, откуда она пришла.
Фотография паспортной таблички, два изображения неисправной детали и показания штангенциркуля решают больше проблем с идентификацией, чем любой поиск по каталогу.
Схема деталей стиральной машины — это карта, а карты действительно полезны. Они говорят вам, что шум исходит от коробки передач, а не от насоса, что утечка происходит в уплотнении бака, а не в сливном шланге, и что деталь в вашей руке находится на расстоянии трех узлов от места появления симптома. Чего карта не может сделать, так это сообщить вам передаточное число, профиль шлица или твердость вала.
В этом разделении труда и состоит весь аргумент данного руководства. Используйте диаграмму для поиска, используйте измерения для уточнения и используйте производителя, который может документировать и то, и другое. Независимо от того, являетесь ли вы ремонтной мастерской, заказывающей две коробки передач в месяц, дистрибьютором, создающим каталог для региона послепродажного обслуживания, или отделом закупок, определяющим нового поставщика, последовательность одинакова и не меняется в зависимости от платформы.
Если диаграмма перед вами не разрешается, это нормально, а не ошибка руководства. Отправьте машинные данные, фотографии деталей и размеры, и пусть завод, производящий эти компоненты, делает то, для чего он был создан.
Найдите по схеме, укажите размеры и купите у производителя, который может показать вам и то, и другое в письменной форме.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 № 208 Мяошань Роуд, деревня Шиянь, город Хэнхэ, город Цыси, город Нинбо, провинция Чжэцзян, Китай